スループットは「倉庫が1時間に何行・何ケース出せるか」。倉庫全体の能力は、一番遅い工程(ボトルネック)で決まる
- スループットとは、決まった時間の中で処理できる量のことです。倉庫なら、1時間に何行出荷できたか、1日に何ケース入荷できたかで表します。1人あたりで見る生産性とは違い、倉庫や工程の全体としての処理能力を見る数字です。
- 倉庫のスループットは、ピッキング、検品、梱包、積込のうち、一番遅い工程で決まります。ほかの工程を速くしても、一番遅い工程が変わらなければ出荷できる量は増えません。制約理論(TOC)の考え方です。
- 繁忙期の前に、工程ごとの1時間あたりの能力とピークの日の物量を出しておけば、何時間足りないか、どこに人や機器を足せばよいかが計算で分かります。出荷実績からの集計と試算は、生成AIで短くできます。
※本記事は2026年10月時点の情報です。
こんにちは。AI顧問の山田魁です。
※この記事の田中さんは、物流・卸の会社のIT担当の方からよくいただくご相談をもとにした架空の人物です。
12月になると、毎年トラックの出発に間に合わないんです。ピッキングの人を増やしたのに、出荷が早くならなくて。
卸の倉庫の方から、よくそうした声を聞きます。倉庫があと何件まで受けられるのか、誰も答えられない、という話もありますね。
今の人数で回っているから大丈夫、くらいに考えていました。
倉庫の能力は、何となくそう考えられがちなんです。けれども、物量が増えたときにどこから詰まるかを知らないままだと、人を増やしても効果が出ない、ということが起きます。
どこで詰まっているかを知るには、どうすればいいでしょう。
この記事では、スループットの意味、似た言葉との違い、ボトルネックの見つけ方、倉庫での測り方、そして繁忙期の能力の計算のしかたを、卸の倉庫に当てはめて整理します。
スループットとは
意味
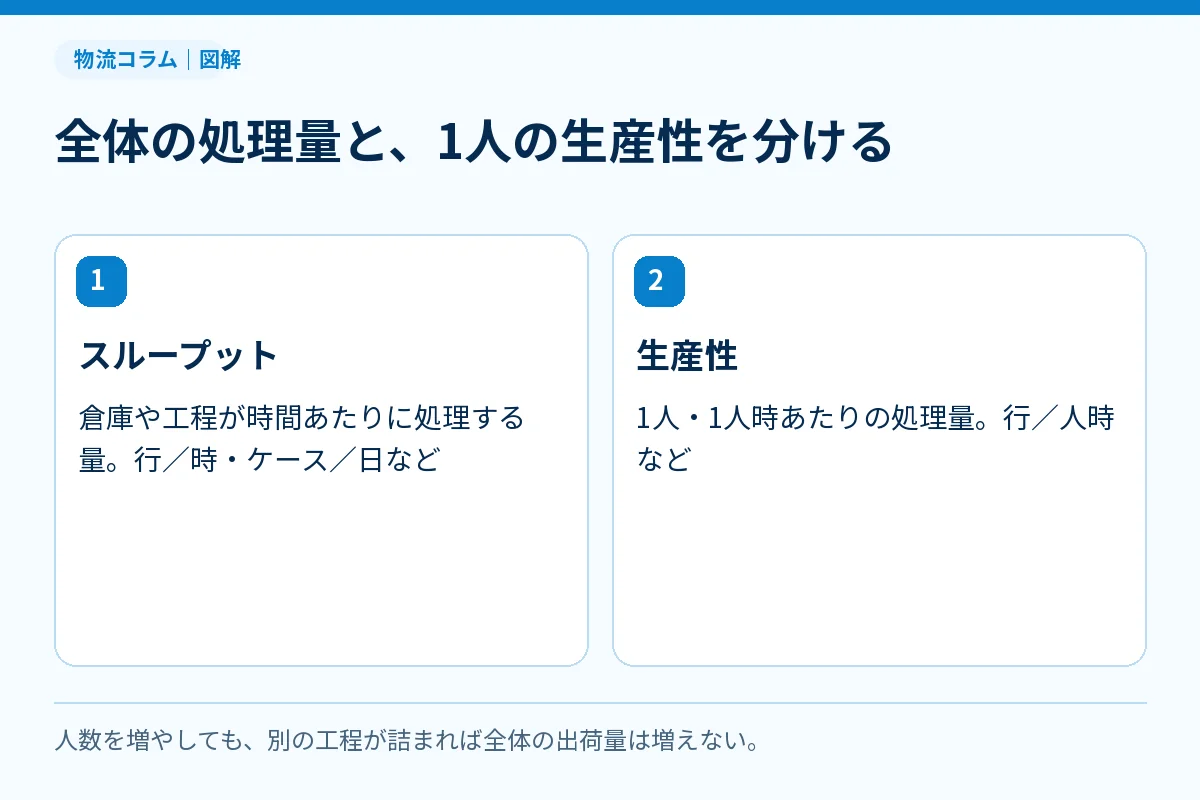
スループット(throughput)は、もともと「通り抜ける量」という意味の英語です。コンピュータの処理速度や通信の速さを表すときにも使われます。物流では、倉庫や工程が決まった時間の中で処理できる量を指します。
| 対象 | スループットの表し方の例 |
|---|---|
| 倉庫全体 | 1日に出荷できる行数、ケース数、伝票の枚数 |
| 入荷 | 1時間に荷受け・検品できるケース数、パレット数 |
| ピッキング | 1時間にピッキングできる行数 |
| 出荷検品・梱包 | 1時間に検品・梱包できる行数、口数(箱の数) |
| 積込・バース | 1時間に積み込めるトラックの台数 |
似た言葉との違い
| 言葉 | 意味 | 単位の例 | 何に使うか |
|---|---|---|---|
| スループット | 倉庫・工程が時間あたりに処理できる量 | 行/時、ケース/日 | 物量の増減に耐えられるかを見る |
| 生産性 | 1人が1時間あたりに処理した量 | 行/人時 | 作業のやり方の良し悪しを見る |
| キャパシティ(処理能力の上限) | 理論上、最大で処理できる量 | 行/時 | 繁忙期の計画、拠点の設計 |
| 稼働率 | 能力のうち実際に使っている割合 | % | 余裕がどれだけあるかを見る |
| リードタイム | 受注から出荷・納品までにかかる時間 | 時間、日 | 得意先への約束を守れるかを見る |
生産性は1人あたり、スループットは倉庫・工程全体としての数字です。5人で1時間に500行出せれば、スループットは500行/時、生産性は100行/人時。人を6人に増やしてもスループットが500行/時のままなら、生産性は83行/人時に下がります。どこか別の工程で詰まっているという合図です。
国土交通省の「物流事業者におけるKPI導入の手引き」は、作業の生産性を、処理したケース数などを投入した人時で割る形で示しています(国土交通省 KPI導入の手引き(案))。生産性の測り方は物流KPI一覧にまとめました。この記事で扱うのは、その生産性を工程ごとに足し合わせて、倉庫全体の処理能力(スループット)を見る方法です。
制約理論(TOC)とボトルネック
制約理論(TOC:Theory of Constraints)は、仕組み全体の成果は一番弱いところ(制約、ボトルネック)で決まる、という考え方です。倉庫の出荷の流れに当てはめると、次のようになります。
| 工程 | 1時間に処理できる行数(例) |
|---|---|
| ピッキング | 420行 |
| 出荷検品 | 360行(ここがボトルネック) |
| 梱包・方面別の仕分け | 400行 |
| 積込 | 450行 |
この例では、ピッキングがいくら速くても、検品が1時間に360行しか処理できないので、倉庫全体のスループットは360行/時です。ピッキングの人を増やしても、検品の前にかご車が並ぶだけでしょう。
制約理論では、改善を次の5つの段階で進めます。
| 段階 | 内容 | 倉庫での例 |
|---|---|---|
| 1. 見つける | ボトルネックの工程を見つける | 検品台の前に、かご車が並んでいる |
| 2. 使い切る | ボトルネックを止めない・無駄にしない | 検品の人の休憩をずらす。検品の人に箱の組み立てなどの別作業をさせない |
| 3. ほかを合わせる | ほかの工程を、ボトルネックの速さに合わせる | ピッキングを急がせず、検品に送る順番を整える |
| 4. 能力を上げる | ボトルネックに人・機器を足す | 検品台やハンディを1台増やす |
| 5. 繰り返す | ボトルネックが移ったら、次の工程で同じことをする | 次はピッキングが詰まるので、棚の配置を見直す |
先にやるべきなのは2と3です。人や機器を足す前に、ボトルネックの工程の待ち時間や、本来の作業以外をしている時間をなくすだけで、スループットが上がることはよくあります。
なお、制約理論の会計の考え方では、スループットを「売上から材料費などの変動費を引いた額」という意味で使うことがあります。この記事では、倉庫の処理量の意味で使います。
倉庫でのスループットの測り方
何の単位で測るか
卸の倉庫では、ケースとバラが混ざり、1枚の伝票に何十行も並びます。どの単位で測るかによって、見える姿が変わります。
| 単位 | 向いている工程・倉庫 | 注意 |
|---|---|---|
| 行(明細の行数) | バラのピッキングが多い倉庫、検品 | 1行で1個の行も20ケースの行も同じ1行になる |
| ケース数 | ケース出荷が中心の倉庫、入荷、積込 | バラの手間が見えない |
| 口数(梱包した箱・かご車の数) | 梱包、積込 | 詰め方で数が変わる |
| 伝票の枚数・得意先数 | 方面別の仕分け、出荷の書類 | 1枚の重さがばらばら |
| パレット数・トラックの台数 | 入荷、バース | 荷待ちの時間とあわせて見る |
おすすめは、ピッキングと検品を行で、入荷と積込をケースかパレットで測るやり方です。ケースとバラの行を分けて数えれば、さらに実態に近づきます。単位の考え方は物流の単位(c/t・ケース・ボール・パレット)も参考にしてください。
工程ごとの能力の出し方
工程ごとの1時間あたりの能力は、次の式で出します。
工程の能力(行/時) = 1人(1台)あたりの処理量(行/時) × 人数(台数)
1人あたりの処理量の出し方は2通りあります。
| 方法 | やり方 | 長所・短所 |
|---|---|---|
| 実績から出す | WMSやハンディの記録から、工程ごとの「処理した行数」と「作業した時間」を出す | 手間が少ない。ただし待ち時間も含まれるので、能力より低く出る |
| 時間を計る | 普通の日に、30分〜1時間、作業者の処理量をストップウォッチで計る | 実際の能力に近い。計る人の手間がかかる |
ハンディで検品している倉庫なら、読み取りの時刻の記録から、工程ごと・時間帯ごとの処理量が出せます。ハンディの選び方はハンディターミナルの比較で書いています。
ボトルネックの見つけ方
数字を出す前に、現場を見るだけで当たりがつくこともあります。
| 現場のサイン | ボトルネックの可能性 |
|---|---|
| 工程の前に、かご車・台車・箱が並んでいる | その工程 |
| 工程の後ろの人が、手を止めて待っている | その一つ前の工程 |
| 特定の人が休むと、全体が止まる | その人が担当する工程(属人化) |
| トラックが出発の時刻に間に合わない日が、特定の曜日・時期に集中する | その曜日・時期に物量が増える工程 |
| バースの前でトラックが待っている | 積込、または出荷の準備 |
いちばん早いのは、仕掛り(工程の間にたまっている途中の荷物)がどこにたまっているかを見ることです。ピッキングの方式と歩く距離の減らし方はピッキングとは、仕分けの進め方は仕分けとはをご覧ください。
卸の倉庫では、締め時間と出発時刻の間で考える
卸の倉庫のスループットを決める3つの条件
| 条件 | 内容 |
|---|---|
| 出荷できる時間の枠 | 受注の締め時間から、トラックの出発時刻までの時間。FAXの受注を打ち込む時間も引く |
| 物量の波 | 月末・月初、年末、季節品、得意先の特売で、1日の行数が大きく変わる |
| 得意先ごとの条件 | センター納品のラベル貼り、店別の仕分け、時間指定などで、1行あたりの手間が変わる |
受注の締めが10時、FAXの入力が終わってピッキングの指示が出るのが10時半、トラックの出発が16時半だとしましょう。出荷の作業に使えるのは6時間です。ボトルネックの工程が1時間に360行なら、1日に出せるのは2,160行までということになります。
卸に多いボトルネック
| 工程 | 卸で詰まりやすい理由 |
|---|---|
| 受注入力 | FAXの打ち込みが遅れると、倉庫の作業が始められない。打ち込みを速くする方法は受発注のFAXを自動化する5つの方法を参照 |
| バラのピッキング | 多品種小口で、似た商品が近くに並ぶ。歩く距離が長い |
| 出荷検品 | 検品台やハンディの台数が少ない。ケースとバラで検品の手間が違う |
| 方面別・店別の仕分け | センター納品で店別の仕分けがある日に急に増える |
| 積込・バース | トラックの到着が重なる。荷待ちが出る。荷役の記録は荷役とはを参照 |
繁忙期の能力の計算(試算)
計算の手順
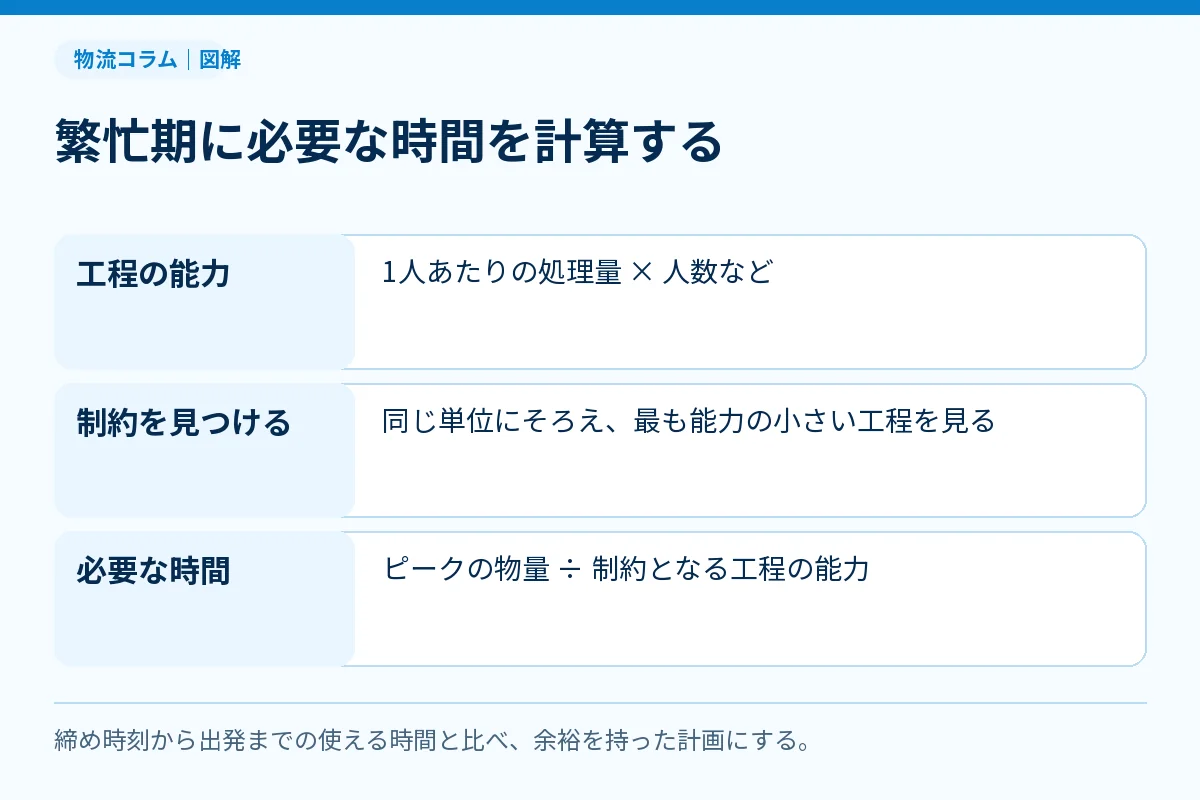
- ピークの日の物量を出す。去年の同じ時期の実績から一番多かった日の行数を出し、今年の伸びの見込みを掛けます。
- 工程ごとの能力を出す。1人(1台)あたりの処理量×人数(台数)です。
- ボトルネックを決める。一番小さい能力の工程がそれです。
- 必要な時間を出す。ピークの日の物量 ÷ ボトルネックの能力で求めます。
- 使える時間と比べる。締め時間から出発時刻までの時間と比べ、足りない時間を出します。
計算の例(数字はすべて仮定)
普段の日は1日1,800行、12月のピークの日は1.4倍の2,520行になる倉庫を例にします。出荷の作業に使える時間は6時間です。
| 工程 | 1人(1台)あたり | 人数(台数) | 工程の能力 | 2,520行に必要な時間 |
|---|---|---|---|---|
| ピッキング | 70行/時 | 6人 | 420行/時 | 6.0時間 |
| 出荷検品 | 120行/時 | 検品台3台 | 360行/時 | 7.0時間(ボトルネック) |
| 梱包・仕分け | 100行/時 | 4人 | 400行/時 | 6.3時間 |
| 積込 | 150行/時 | 3人 | 450行/時 | 5.6時間 |
普段の日なら、検品は1,800 ÷ 360 = 5.0時間で、6時間の枠に収まります(稼働率はおよそ83%)。ところがピークの日は検品に7.0時間かかり、1時間足りません。
打ち手を比べる(試算)
| 打ち手 | 計算 | 結果 |
|---|---|---|
| A:検品台を1台増やす(4台) | 検品の能力 480行/時。次のボトルネックは梱包・仕分けの400行/時 → 2,520 ÷ 400 = 6.3時間 | まだ0.3時間(約20分)足りない |
| B:Aに加え、梱包・仕分けに1人足す(5人) | 梱包・仕分け 500行/時。ボトルネックはピッキングの420行/時 → 6.0時間 | ちょうど6時間。余裕がない |
| C:定期の注文の一部を前日に出荷する | ピークの日の行数を2,160行に減らせれば、今の検品3台で 2,160 ÷ 360 = 6.0時間 | 人・機器を増やさずに収まる。得意先との調整が必要 |
| D:受注の締めを30分早める | 使える時間が6.5時間に。検品3台で 360×6.5 = 2,340行 | 180行足りない。Cとの組み合わせが必要 |
この試算はすべて仮定です。1人あたりの処理量は普段の日の実績とし、繁忙期の応援の人は慣れていないので処理量が下がる点、休憩の時間、トラックの到着の遅れは入れていません。
この例から分かることは3つあります。
まず、ボトルネックを広げると次のボトルネックが出てくることです(AからBへ)。1つの工程だけを見て人を足しても、思ったほどは早くなりません。
次に、能力ぎりぎり、稼働率100%の計画は危ないということです(B)。慣れていない応援の人、急な追加の注文、トラックの遅れがあれば、すぐにあふれます。ピークの日でも稼働率80〜85%程度に収まる計画にしておくと安心です(目安)。
そして、物量の山をならす打ち手(C・D)は、人や機器を足さずに効くことがあります。ただし得意先との話し合いが要るので、繁忙期の2〜3か月前には始めておきます。
作業の順番や工程そのものを見直す考え方はECRSとは、検品台・台車・コンベヤなどの機器の選び方はマテハンとはで書いています。
よくある失敗と対策
失敗1:ボトルネックではない工程に人を足す
出荷が遅れていると聞くと、まずピッキングの人を増やしたくなります。しかし詰まっているのが検品なら、検品の前にかご車が並ぶだけで、出荷は早くなりません。
人を足す前に、工程の間のどこに荷物がたまっているかを見てください。工程ごとの1時間あたりの能力を出し、一番小さい工程から手を打ちます。
失敗2:ボトルネックの工程を止めてしまう
検品の人が、休憩、箱の組み立て、電話の対応、伝票の印刷などで手を止めている。ボトルネックが1時間止まれば、倉庫全体が1時間止まったのと同じです。
ボトルネックの工程の人は、本来の作業に集中できるようにします。休憩は交代でとり、箱の組み立てや印刷は別の人が前もって済ませておく、といった段取りを決めておきましょう。
失敗3:平均の日で能力を考える
平均すると1日1,800行だから今の人数で足りる、と考えていると、月末や年末のピークの日にあふれます。
能力の計画は、平均ではなく、ピークの日(または上位1割の日)の物量で立てます。曜日ごとの波も見ておくとよいでしょう。
失敗4:「行」と「ケース」を混ぜて数える
ピッキングは行、積込はケース、とばらばらに数えていては、工程の能力を比べられません。
工程を比べるときは、同じ単位(たとえば行)に換算した数字を使います。1行あたりの平均のケース数を出しておけば、ケースと行を行き来できます。